 Forge Tools 블로그Forge Tools
Cpk와 Ppk의 차이: 각 지수가 재는 것, 그리고 두 값의 격차가 말해 주는 것
Cpk와 Ppk는 같은 식과 같은 규격 한계를 씁니다. 다른 것은 단 하나, 분모에 들어가는 표준편차입니다. 그 차이 하나 때문에 두 지수는 서로 다른 질문에 답합니다.
- Cpk — 우연원인 변동만 있을 때 이 공정은 무엇을 할 수 있는가?
- Ppk — 데이터가 담긴 기간 동안 이 공정은 실제로 무엇을 내놓았는가?
두 값이 비슷하면 공정은 안정돼 있고 답은 간단합니다. 두 값이 벌어지면, 그 격차 자체가 발견입니다.
계산식
하한·상한 규격 LSL·USL과 공정 평균 μ에 대해:
| 잠재(중심 무시) | 실제(중심 반영) | |
|---|---|---|
| 공정능력 — 단기 σ̂ | Cp = (USL − LSL) / 6σ̂within | Cpk = min(USL − μ, μ − LSL) / 3σ̂within |
| 공정성능 — 전체 s | Pp = (USL − LSL) / 6soverall | Ppk = min(USL − μ, μ − LSL) / 3soverall |
두 가지 산포:
- σ̂within 은 합리적 부분군 안쪽의 변동 — 같은 조건에서 가까운 시간에 만든 부품끼리의 차이 — 을 추정합니다. X̄-R 관리도에서는 R̄ / d₂, 개별값이면 MR̄ / d₂(연속 두 점의 이동범위, d₂ = 1.128)입니다. 부분군 사이의 이동·드리프트는 정의상 빠집니다.
- soverall 은 모든 측정값의 보통 표본표준편차입니다. 데이터 기간 동안 공정을 움직인 것 — 공구 교체, 새 원자재 로트, 금형 온도 상승 — 이 모두 들어갑니다.
분자가 같으므로 Cp / Pp = soverall / σ̂within 이고, 두 지수가 같은 평균을 쓰면 Cpk / Ppk 도 같습니다. Cp가 Pp보다 크게 높다면 전체 산포가 단기 산포보다 훨씬 넓다는 뜻입니다 — 부분군 사이에서 무언가가 공정을 움직이고 있습니다.
어떤 지수를 보고할까
- Cpk는 안정된 공정을 전제합니다. σ̂within 이 앞으로의 출력을 예측하려면 공정이 부분군을 모으던 때 그대로 유지돼야 합니다. 그래서 AIAG SPC 매뉴얼은 공정능력 지수를 통계적 관리 상태의 공정에서만 의미 있다고 봅니다. Cpk를 인용하기 전에 관리도부터 확인하세요.
- Ppk는 안정 여부와 관계없이 가진 데이터를 기술합니다. 그래서 관리 상태를 확립할 시간이 없는 짧은 초기 생산에 자연스러운 지수입니다.
- 고객은 둘 다 요구하는 경우가 많습니다. 자동차 양산부품 승인(AIAG PPAP)에서 초기 공정 연구는 Ppk(안정된 공정이면 Cpk)로 판정합니다. 1.67 초과면 합격 기준 충족, 1.33~1.67은 고객 합의 시 수용 가능, 1.33 미만은 불충족입니다.
격차 읽는 법
| 보이는 것 | 대개 뜻하는 것 |
|---|---|
| Cpk ≈ Ppk, 둘 다 높음 | 안정적이고 능력 있음. |
| Cpk 높고 Ppk 낮음 | 단기 능력은 있으나 안정되지 않음. 이상원인(이동·드리프트·이상치)이 공차를 잠식하고 있음. 무엇이든 조이기 전에 그것부터 제거. |
| 둘 다 낮고 비슷함 | 안정적이지만 능력 부족 — 우연원인 산포 자체가 공차에 비해 넓음. 관리가 아니라 공정 변경이 필요. |
| Cp 높고 Cpk 훨씬 낮음 | 산포는 공차에 들어가지만 평균이 치우침. 가장 싸게 개선할 수 있는 경우가 많음. |
| Ppk가 Cpk 보다 높음 | 드문 경우. 합리적이지 않은 부분군(섞인 흐름이 R̄을 부풀림), 부품 사이 과잉 조정, 또는 두 추정치 모두 불안정할 만큼 적은 데이터를 의심. |
두 지수 모두에 해당하는 주의 두 가지: 측정값이 대략 정규분포라고 가정하므로(불량률로 읽기 전에 정규성 검정이나 히스토그램으로 확인), 측정값이 수십 개 수준이면 표본 불확실성이 큽니다 — 부품 30개로 얻은 Ppk 1.33은 1.2와 의미 있게 다르지 않습니다.
예제: Cpk 1.67, Ppk 0.89
사출 성형 부품 30개, 한 샷에 하나, 규격 25.00 g(LSL 24.80, USL 25.20). 1–15번 샷은 금형 온도가 안정된 상태에서 만들었고, 이후 온도가 바뀌어 16–24번 샷이 무겁게 나왔으며, 28번 샷은 무거운 부품 하나였습니다.
- 1–15번 샷을 안정 기준 구간으로 쓰면 σ̂within = MR̄ / 1.128 = 0.0371 g, Cp 1.80, Cpk 1.67.
- 이동과 이상치를 포함한 30개 전체의 표준편차는 0.065 g, Pp 1.03, Ppk 0.89.
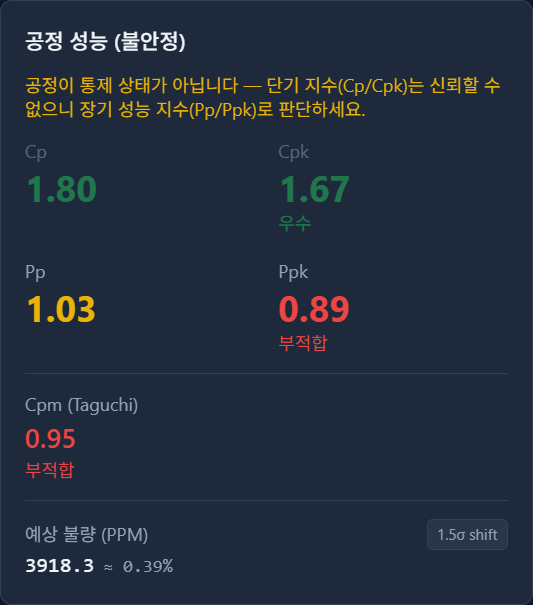
두 값 모두 맞습니다. 성형 공정은 이 공차를 넉넉히 지킬 수 있지만, 이 30샷 동안에는 온도 이동과 무거운 부품 때문에 지키지 못했습니다. 산포의 비 0.065 / 0.0371 ≈ 1.75는 Cp / Pp = 1.80 / 1.03과 같습니다 — 이상원인이 실효 산포를 4분의 3만큼 넓혔습니다. (Cpk / Ppk는 1.88로 더 큰데, Ppk는 이동이 USL 쪽으로 끌어올린 전체 평균을 중심으로 하기 때문입니다.) 올바른 대응은 이상원인을 제거하는 것이지, 공차를 넓히거나 Cpk를 근거로 공정을 받아들이는 것이 아닙니다.
기준 구간 없이 30샷 전체로 한계를 계산하면 어떻게 되는지도 보세요. 이동이 이동범위를 부풀려 Cpk가 1.11로 떨어집니다. 오염된 한계는 단기 능력을 실제보다 나빠 보이게 하고, 동시에 안정성 문제를 실제보다 작아 보이게 합니다.
Forge SPC로 해 보기
위 예제는 Forge SPC에 I-MR 사출 성형 프로젝트로 들어 있습니다. Forge SPC는 Cp·Cpk·Pp·Ppk를 나란히 보여 주고, 관리도가 관리 이탈 상태면 공정능력 지수를 흐리게 표시하며, 히스토그램에 단기·전체 정규곡선을 함께 그립니다. Phase I 기준 구간 설정, Nelson 규칙 신호 읽기, 지수 비교를 단계별로 따라 하는 방법은 I-MR 관리도 가이드에 있습니다.
Forge SPC는 내 PC에서 오프라인으로 동작하며, 데이터가 PC 밖으로 나가지 않습니다.
참고문헌
- AIAG, Statistical Process Control (SPC) Reference Manual, 2nd ed., 2005 — 계량형 데이터의 공정능력과 공정성능.
- AIAG, Production Part Approval Process (PPAP), 4th ed., 2006 — 초기 공정 연구의 합격 기준.
- ISO 22514-2:2017, Statistical methods in process management — Capability and performance — Part 2: Process capability and performance of time-dependent process models.
- D. C. Montgomery, Introduction to Statistical Quality Control, Wiley — 공정 및 측정 시스템 능력 분석.