 Forge SPC 가이드Forge SPC
I-MR 관리도 실습: 사출 성형 부품 무게
목표
사출 성형기는 한 샷에 부품 하나를 만들고, 부품마다 무게를 잽니다. 규격은 25.00 g(LSL 24.80, USL 25.20)입니다. 여러 샷을 부분군으로 묶을 자연스러운 기준이 없으므로 측정값 하나하나를 그대로 관리도에 올립니다. 측정값은 30개입니다.
질문은 언제나처럼 두 가지입니다. 공정이 안정적인가, 능력이 충분한가. 하지만 개별 측정값에서는 어떤 데이터로 관리한계를 계산했는지에 따라 답이 크게 달라집니다. Forge SPC에 들어 있는 I-MR 예제로 그 차이를 보여 드립니다. 아래 수치는 모두 앱이 실제로 보여 주는 값입니다.
데이터
- 특성: 부품 무게 (g), 샷당 부품 1개
- 측정값: 개별값 30개 (n = 1)
- 규격: LSL 24.80 · Target 25.00 · USL 25.20
- 데이터의 배경: 1
15번 샷은 안정 → 1624번 샷은 금형 온도 영향으로 위로 이동 → 회복 → 28번 샷에서 무거운 부품 하나가 정확히 USL에 걸림
이 시나리오대로 동작하도록 만든 합성 데이터입니다.
1단계 — 예제 프로젝트 추가
예제·템플릿을 열고 I-MR 사출 성형 예제 카드에서 프로젝트로 추가를 누릅니다.
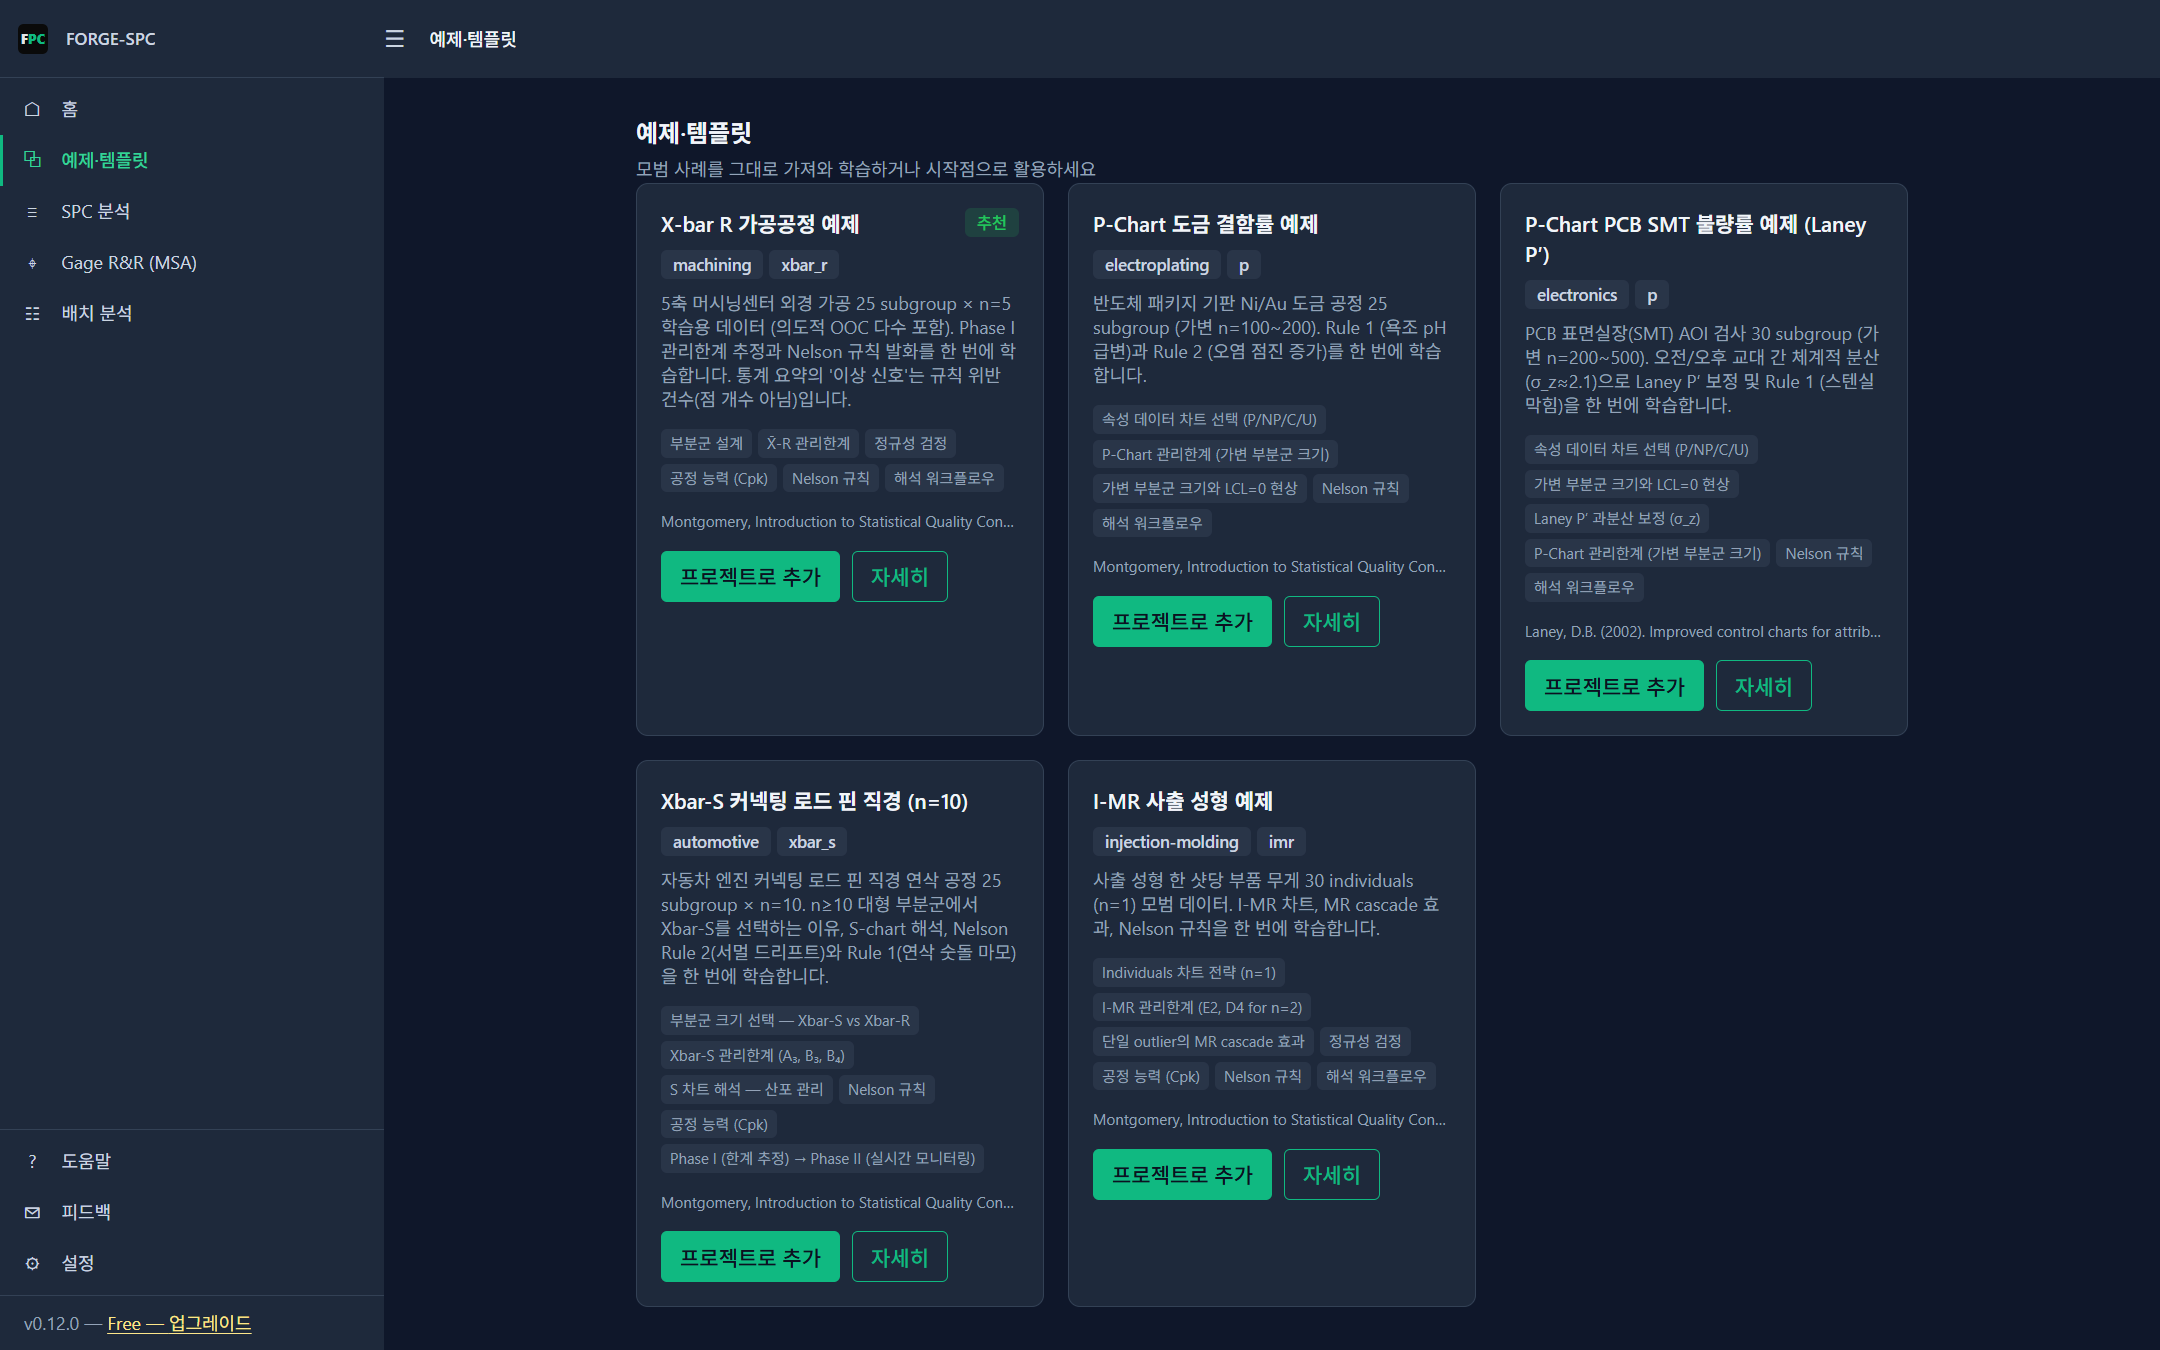
프로젝트가 분석 화면으로 열립니다.
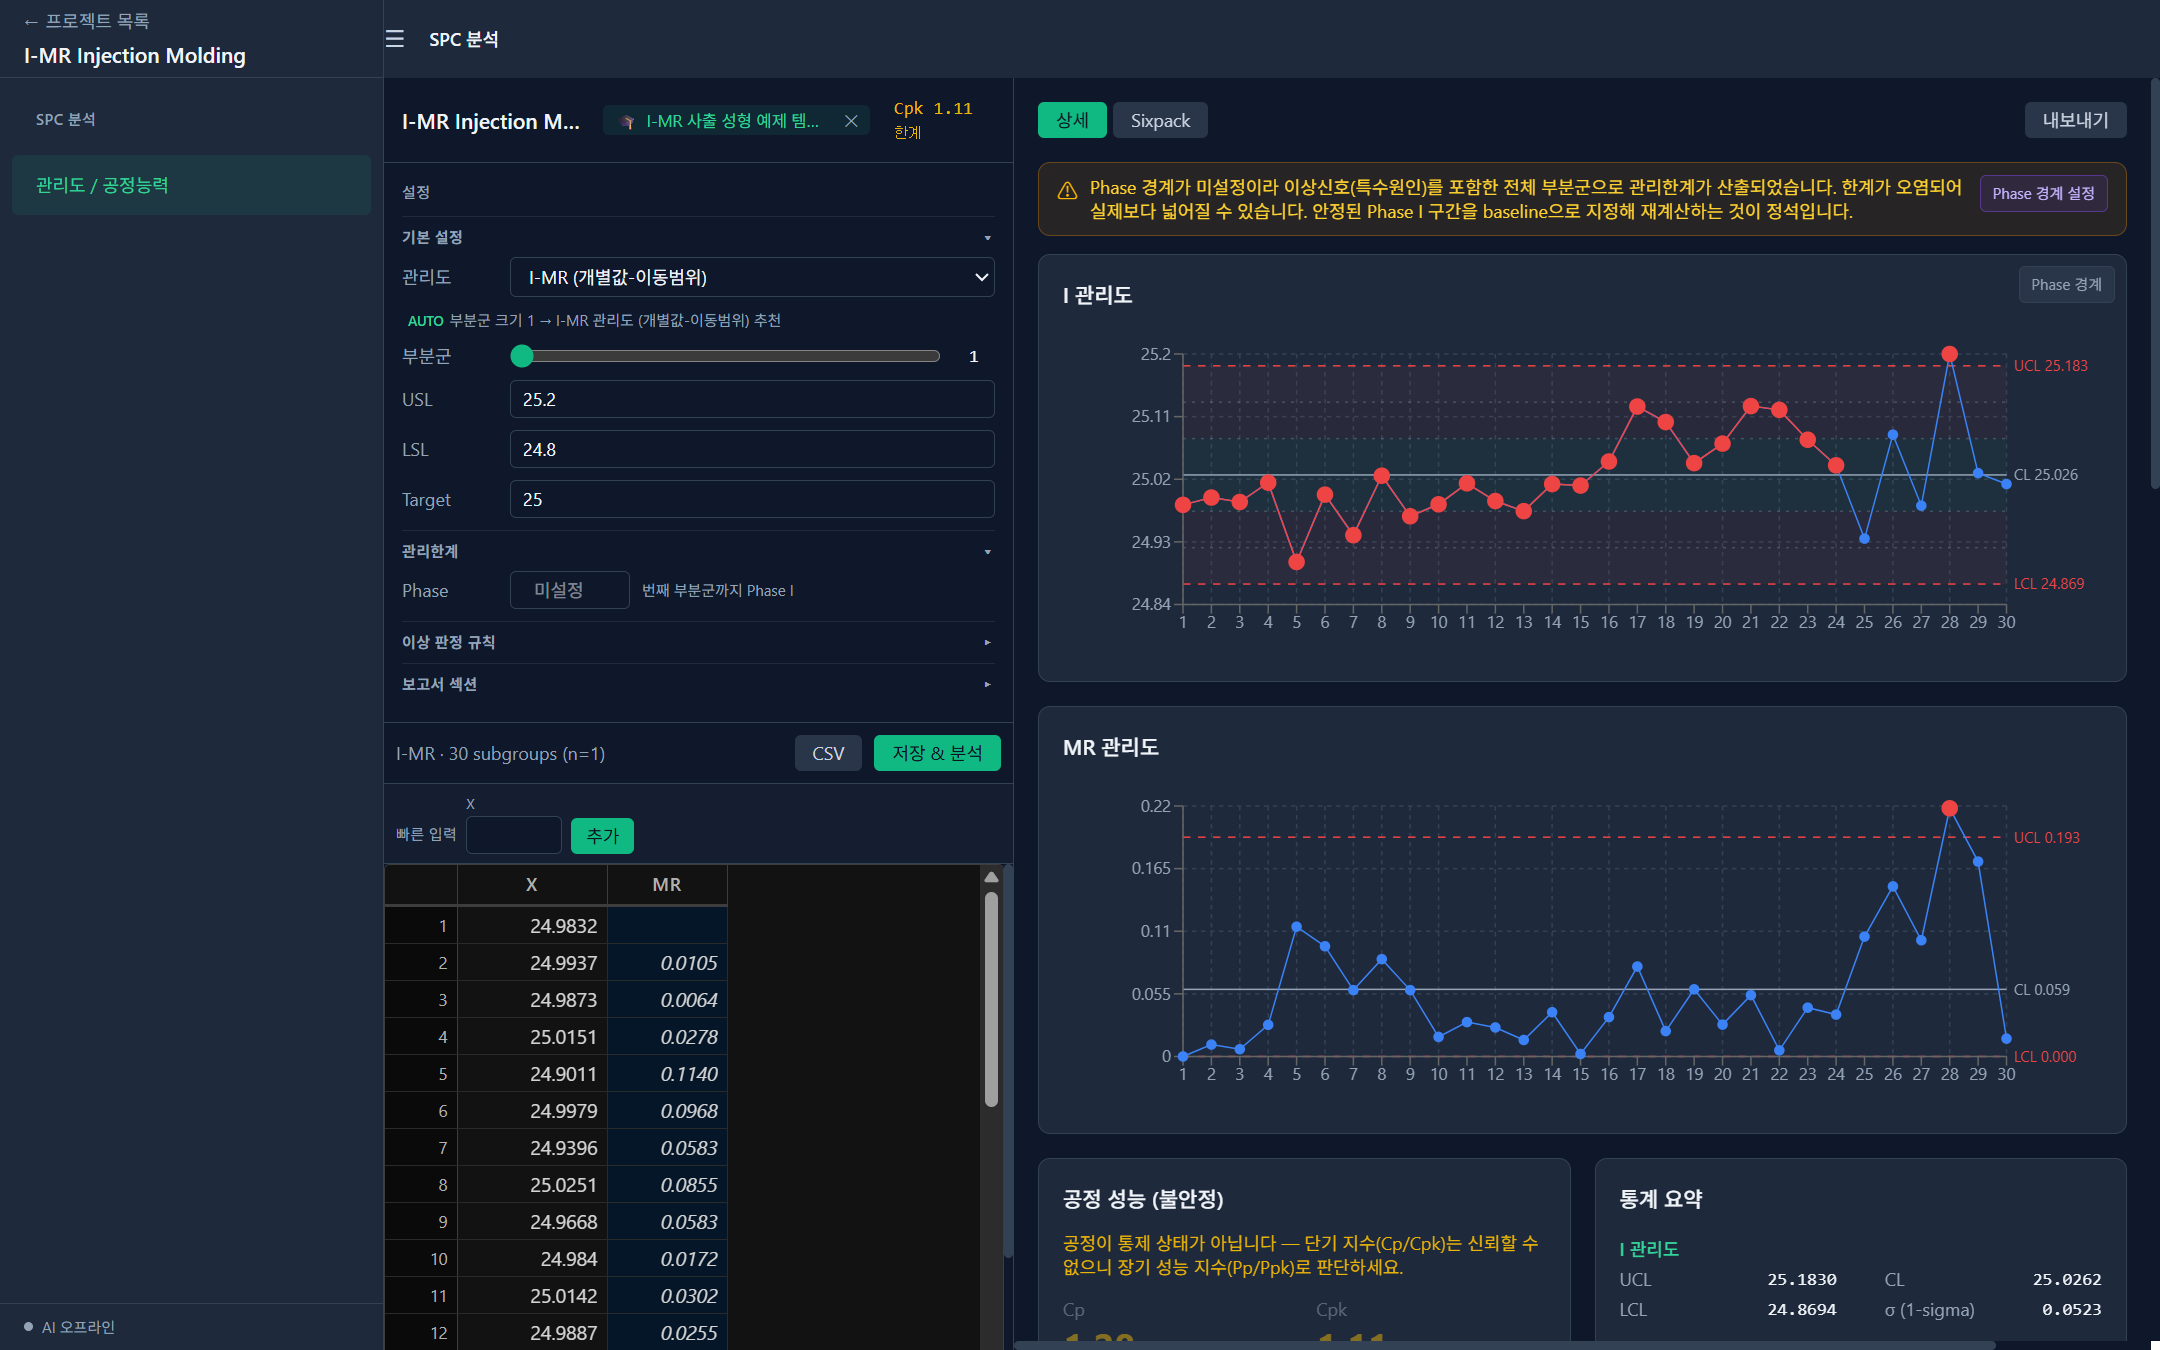
부분군당 측정값이 하나이므로 Forge는 I-MR을 선택합니다(AUTO 표시). 데이터 표에는 MR 열이 추가됩니다. 이동범위는 각 측정값과 바로 앞 측정값의 차이의 절댓값이며, 부분군이 없을 때 단기 변동을 추정하는 방법입니다. σ̂ = MR̄ / d₂이고, 연속한 두 점의 범위에 대한 d₂는 1.128입니다.
2단계 — 전체 데이터로 계산한 한계 보기
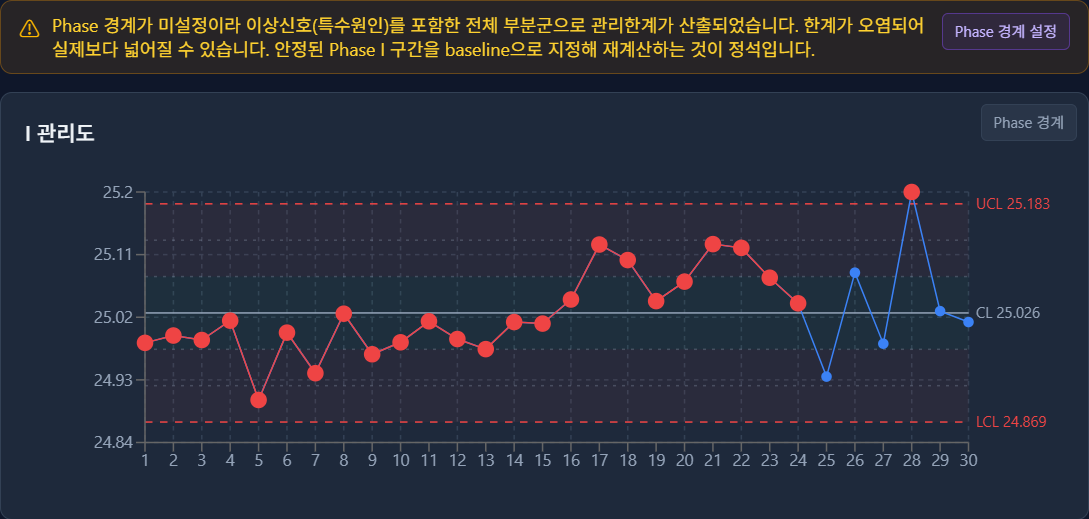
Phase 경계가 없으면 측정값 30개 전체로 한계를 계산하고(I 관리도: UCL 25.183, CL 25.026, LCL 24.869), 한계가 오염되었을 수 있다고 경고합니다.
관리도가 알려 주는 신호를 보세요.
- 한계를 벗어난 점은 28번 샷 하나뿐입니다(Nelson 규칙 1).
- Nelson 규칙 2가 1~24번 샷에 걸립니다. 1
15번은 모두 중심선 아래, 1624번은 모두 위에 있습니다.
두 번째 신호가 단서입니다. 16번부터의 이동이 중심선을 두 공정 수준 사이인 25.026까지 끌어올렸습니다. 그래서 안정 구간은 평균보다 낮은 연속으로, 이동 구간은 평균보다 높은 연속으로 보입니다. 정작 이동 자체는 한계 안에 들어가 있습니다. 탐지해야 할 이동이 한계를 넓혀 스스로를 가린 것입니다.
3단계 — Phase I 기준 구간 설정
1~15번 샷은 금형 온도가 바뀌기 전에 만들어졌습니다. 관리한계 → Phase에 15를 입력합니다.
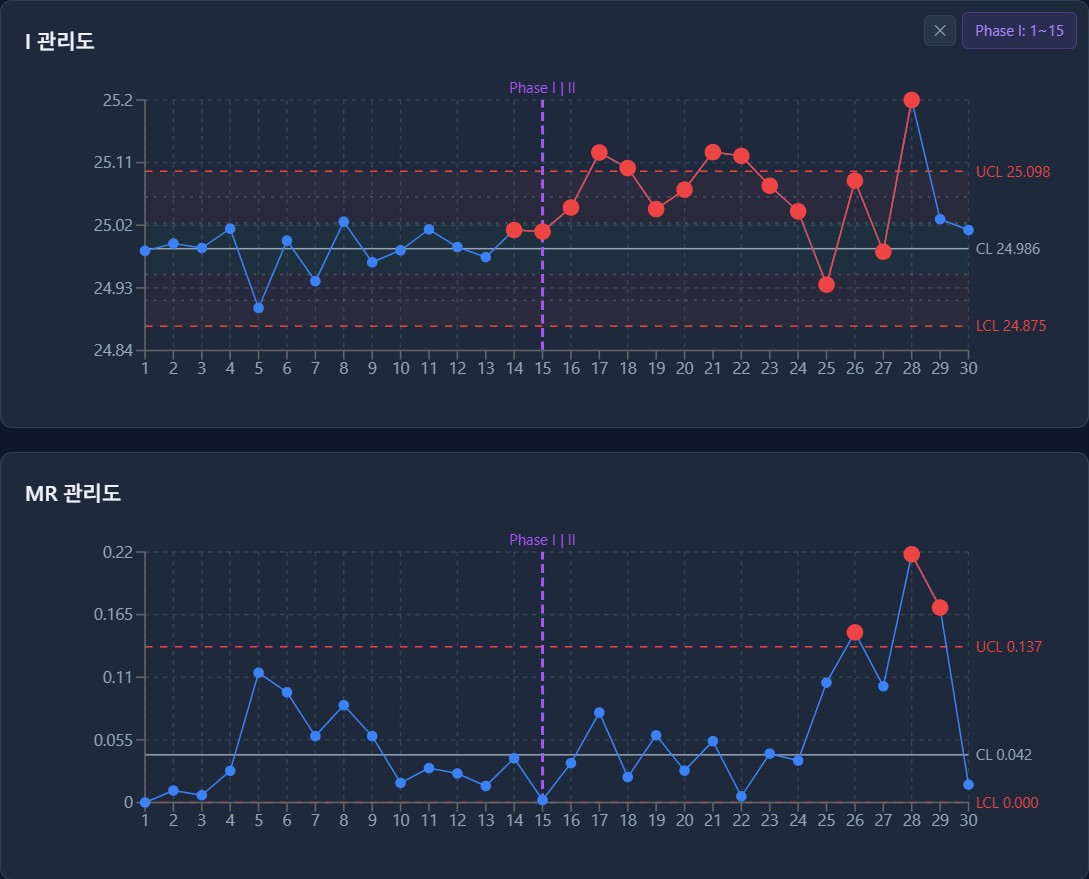
| 전체 30개 샷 | Phase I = 1~15 | |
|---|---|---|
| I 관리도 UCL / CL / LCL | 25.183 / 25.026 / 24.869 | 25.098 / 24.986 / 24.875 |
| MR 관리도 UCL / CL | 0.193 / 0.059 | 0.137 / 0.042 |
이제 한계는 기준 구간만으로 UCL = CL + 2.660 · MR̄, UCL(MR) = 3.267 · MR̄로 계산됩니다. 이 한계에 비추면 그림이 완전히 달라집니다.
- 17, 18, 21, 22번 샷이 상한을 벗어납니다. 2단계에서 보이지 않던 이동이 관리도에서 가장 뚜렷한 신호가 됩니다.
- 28번 샷은 여전히 한계 밖입니다.
4단계 — 두 관리도의 신호 해석
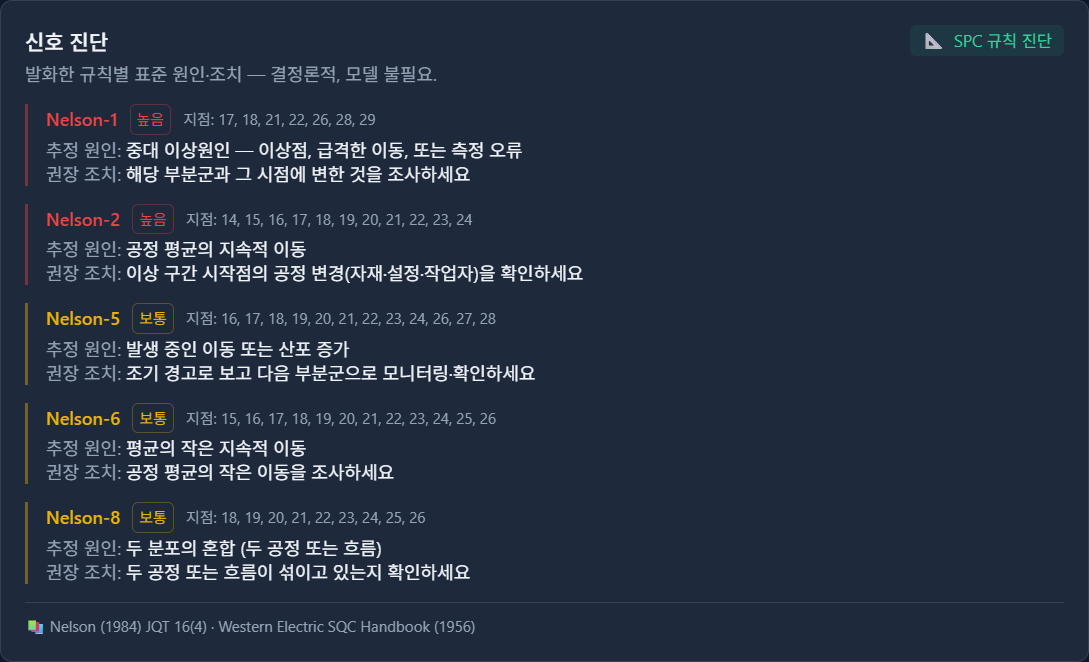
신호 진단 카드는 신호를 규칙별로 묶어 보여 줍니다. 지점 목록에는 I 관리도와 MR 관리도가 합쳐져 있고, 아래 OOC 신호 목록에 각 신호가 어느 관리도의 것인지 표시됩니다. 이 프로젝트의 신호를 정리하면 다음과 같습니다.
| 규칙 | I 관리도 | MR 관리도 |
|---|---|---|
| Nelson 1 — 1점 3σ 이탈 | 17, 18, 21, 22, 28 | 26, 28, 29 |
| Nelson 2 — 9연속 같은 쪽 | 14~24 | |
| Nelson 5 — 3점 중 2점이 같은 쪽 2σ 밖 | 16 | |
| Nelson 6 — 5점 중 4점이 같은 쪽 1σ 밖 | 15~26 | |
| Nelson 8 — 8연속 양쪽 1σ 밖 | 18~26 |
여기서 읽어 낼 것은 세 가지입니다.
- 무거운 부품 하나가 MR 관리도에는 두 번 나타납니다. 이동범위는 한 점을 바로 앞 점과 비교하므로, 28번 샷의 이상값은 MR₂₈(0.218)과 MR₂₉(0.171)을 모두 키웁니다. I-MR 관리도에서 I 관리도의 이상값 하나 옆에 높은 이동범위가 둘 붙어 있다면 대개 사건 하나입니다.
- MR₂₆(0.149)은 25번 샷의 24.93 g에서 26번 샷의 25.08 g으로 뛴 값입니다. 이동 이후 공정이 아직 자리를 잡지 못한 구간입니다.
- 규칙 8의 추정 원인은 "두 분포의 혼합"입니다. 두 수준에서 번갈아 돌아간 이 데이터가 바로 그렇습니다.
이상 신호 수는 26건에서 52건으로 늘어납니다. 이 숫자는 점의 개수가 아니라 규칙 위반 건수이며, 기준 구간을 정하자 더 많은 규칙이 이동을 잡아냈다는 뜻입니다.
5단계 — Cp/Cpk와 Pp/Ppk 비교
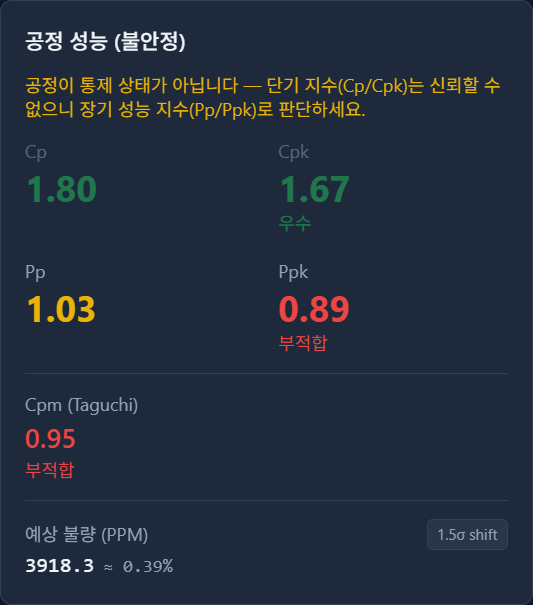
기준 구간을 정한 상태에서:
- Cp 1.80, Cpk 1.67은 안정 구간의 단기 산포(σ̂ = MR̄ / 1.128 = 0.0371 g)로 계산합니다. 앱은 Cpk를 우수로 평가하지만, 공정이 통제 상태가 아니므로 흐리게 표시합니다.
- Pp 1.03, Ppk 0.89는 이동과 이상값을 포함한 30개 부품 전체의 표준편차(0.065 g)로 계산합니다. Ppk는 부적합입니다.
둘 다 맞는 값이고, 서로 다른 질문에 답합니다. Cp·Cpk는 아무것도 바뀌지 않을 때 이 사출 공정이 낼 수 있는 능력이고, Pp·Ppk는 이 30개 샷 동안 실제로 낸 결과입니다. 1.67과 0.89의 차이가 특수 원인의 비용입니다. 공차를 조이거나 공정을 그대로 받아들일 것이 아니라 특수 원인을 없애야 한다는 근거가 됩니다.
기준 구간이 없던 2단계에서는 Cpk가 1.11이었습니다. 오염된 산포 때문에 단기 능력은 실제보다 나빠 보이고, 안정성 문제는 실제보다 작아 보였던 것입니다.
Anderson-Darling 검정 결과는 A² = 0.5115, p = 0.1955이므로 이 지수들을 정규분포 기준으로 읽는 것은 타당합니다.
6단계 — 두 산포를 나란히 보기
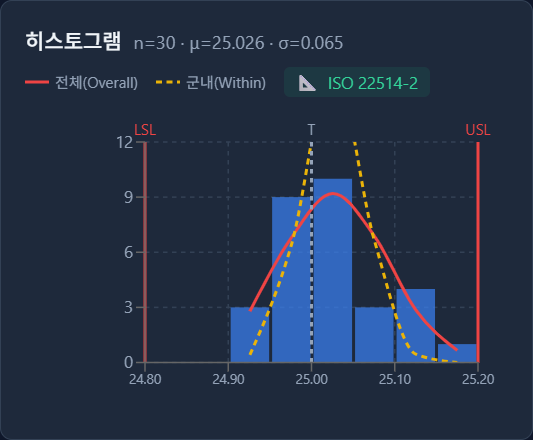
히스토그램은 LSL과 USL 사이에 적합한 정규분포 곡선 두 개를 겹쳐 보여 줍니다.
- 전체(Overall)(실선) — 실제로 나온 데이터의 산포로, USL 쪽으로 퍼져 있습니다.
- 군내(Within)(점선) — 훨씬 좁은 단기 산포입니다. 봉우리가 막대보다 높아 막대를 읽기 쉽도록 위쪽이 잘려 표시됩니다.
이동을 없앤다면 부품 무게는 점선 곡선에 가깝게 분포할 것입니다.
정리
- 개별 측정값에서는 데이터 안의 공정 이동이 한계를 넓혀 스스로를 가립니다. 규칙 2의 연속 구간이 중심선 양쪽으로 관리도 대부분을 덮는다면, 중심선이 두 공정 수준 사이에 있다는 신호입니다.
- 공정이 안정적이었다고 기록으로 확인되는 구간으로 Phase I을 정하고, 나머지는 그 기준으로 판정하세요.
- MR 관리도에서는 이상값 하나가 높은 이동범위 두 개로 나타납니다.
- Cpk는 높은데 Ppk가 낮다면, 공정은 능력이 있지만 안정적이지 않다는 뜻입니다. 특수 원인을 제거하세요.
참고문헌
- Montgomery, D. C. Introduction to Statistical Quality Control, 8th ed. Wiley, 2019, §6.4.
- ISO 7870-2:2023 (Shewhart 관리도).
- AIAG. Statistical Process Control (SPC) Reference Manual, 2nd ed., 2005.
- Nelson, L. S. Journal of Quality Technology 16(4), 1984, pp. 237–239.
- Anderson, T. W., and Darling, D. A. Journal of the American Statistical Association 49(268), 1954.