 Forge SPC 가이드Forge SPC
X̄-R 관리도 실습: 가공 공정
목표
5축 머시닝센터에서 외경을 73.99 mm(LSL 73.88, USL 74.10)로 가공합니다. 샘플링 시점마다 부품 5개를 측정해 25회 모았습니다. 알고 싶은 것은 두 가지입니다.
- 공정이 안정적인가? — 25개 시점 동안 이상 원인(특수 원인)의 흔적이 있는가?
- 공정능력이 충분한가? — 산포가 공차 안에 들어오는가?
이 가이드는 Forge SPC를 처음 실행하면 만들어지는 예제 프로젝트로 두 질문에 답합니다. 아래의 모든 수치는 앱이 이 프로젝트에 대해 실제로 보여 주는 값입니다.
데이터
- 특성: 외경 (mm)
- 부분군: 25개 × n = 5 (측정값 125개)
- 규격: LSL 73.88 · Target 73.99 · USL 74.10
- 데이터의 배경: 안정 구간 → 공구 마모로 평균이 위로 이동 → 공구 교체
실제 공구 마모 상황처럼 동작하도록 만든 합성 데이터이므로, 앞으로 보게 될 신호는 의도적으로 넣은 것입니다.
1단계 — 예제 프로젝트 열기
처음 실행하면 홈 화면에 X-bar R Machining Process 프로젝트가 이미 있습니다. 카드를 눌러 엽니다.
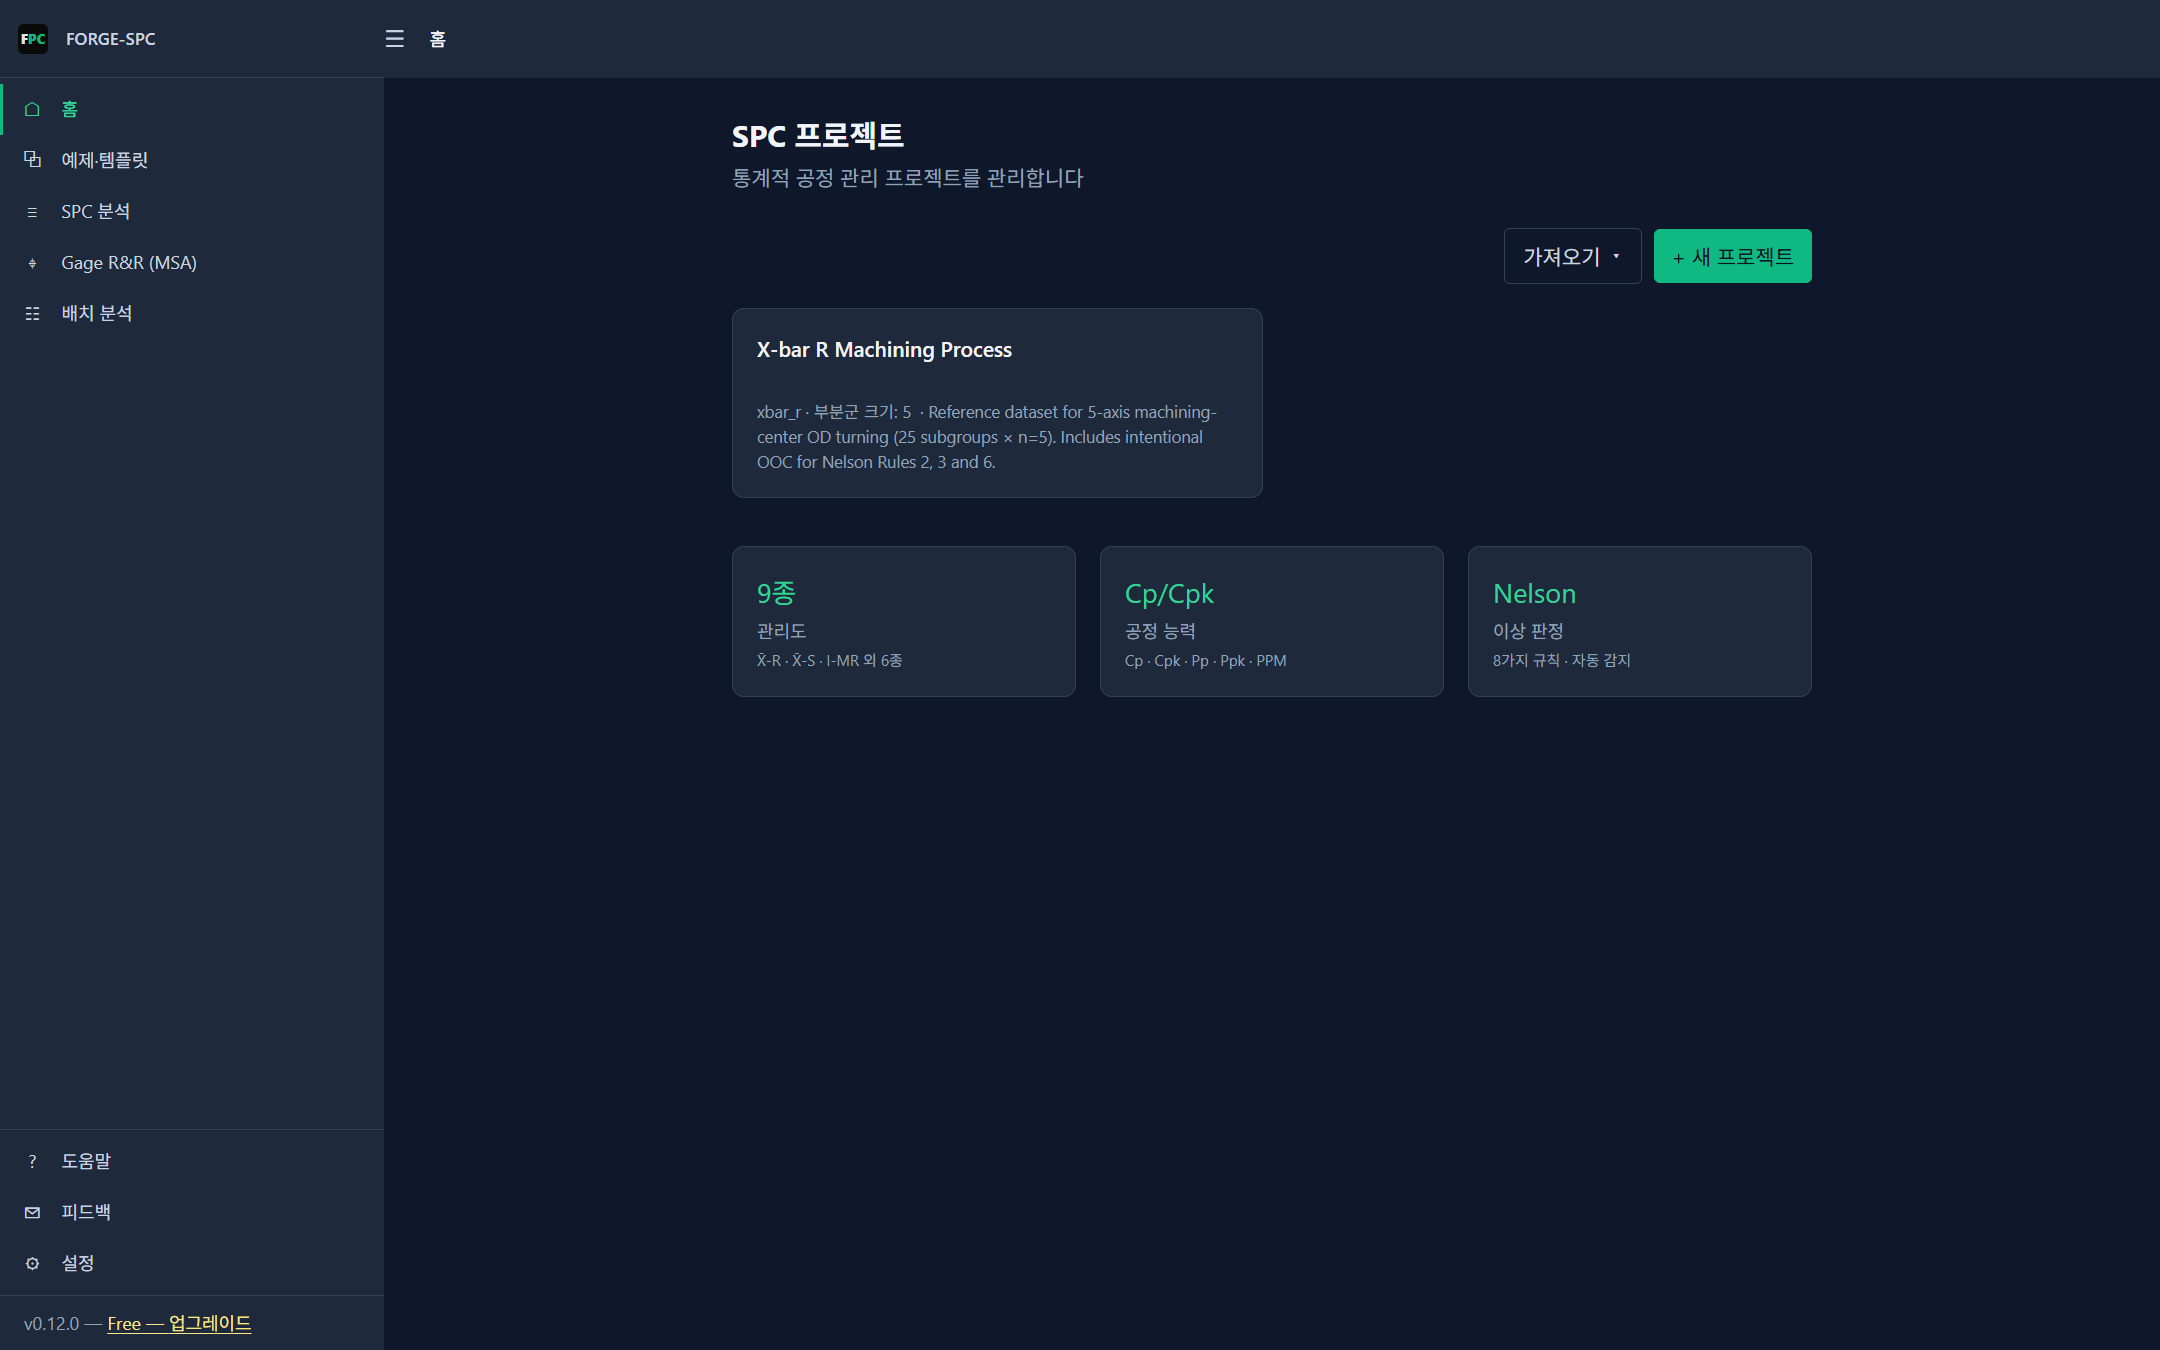
예제 프로젝트는 영어 이름으로 만들어집니다. 지운 뒤에도 예제·템플릿에서 언제든 다시 추가할 수 있습니다.
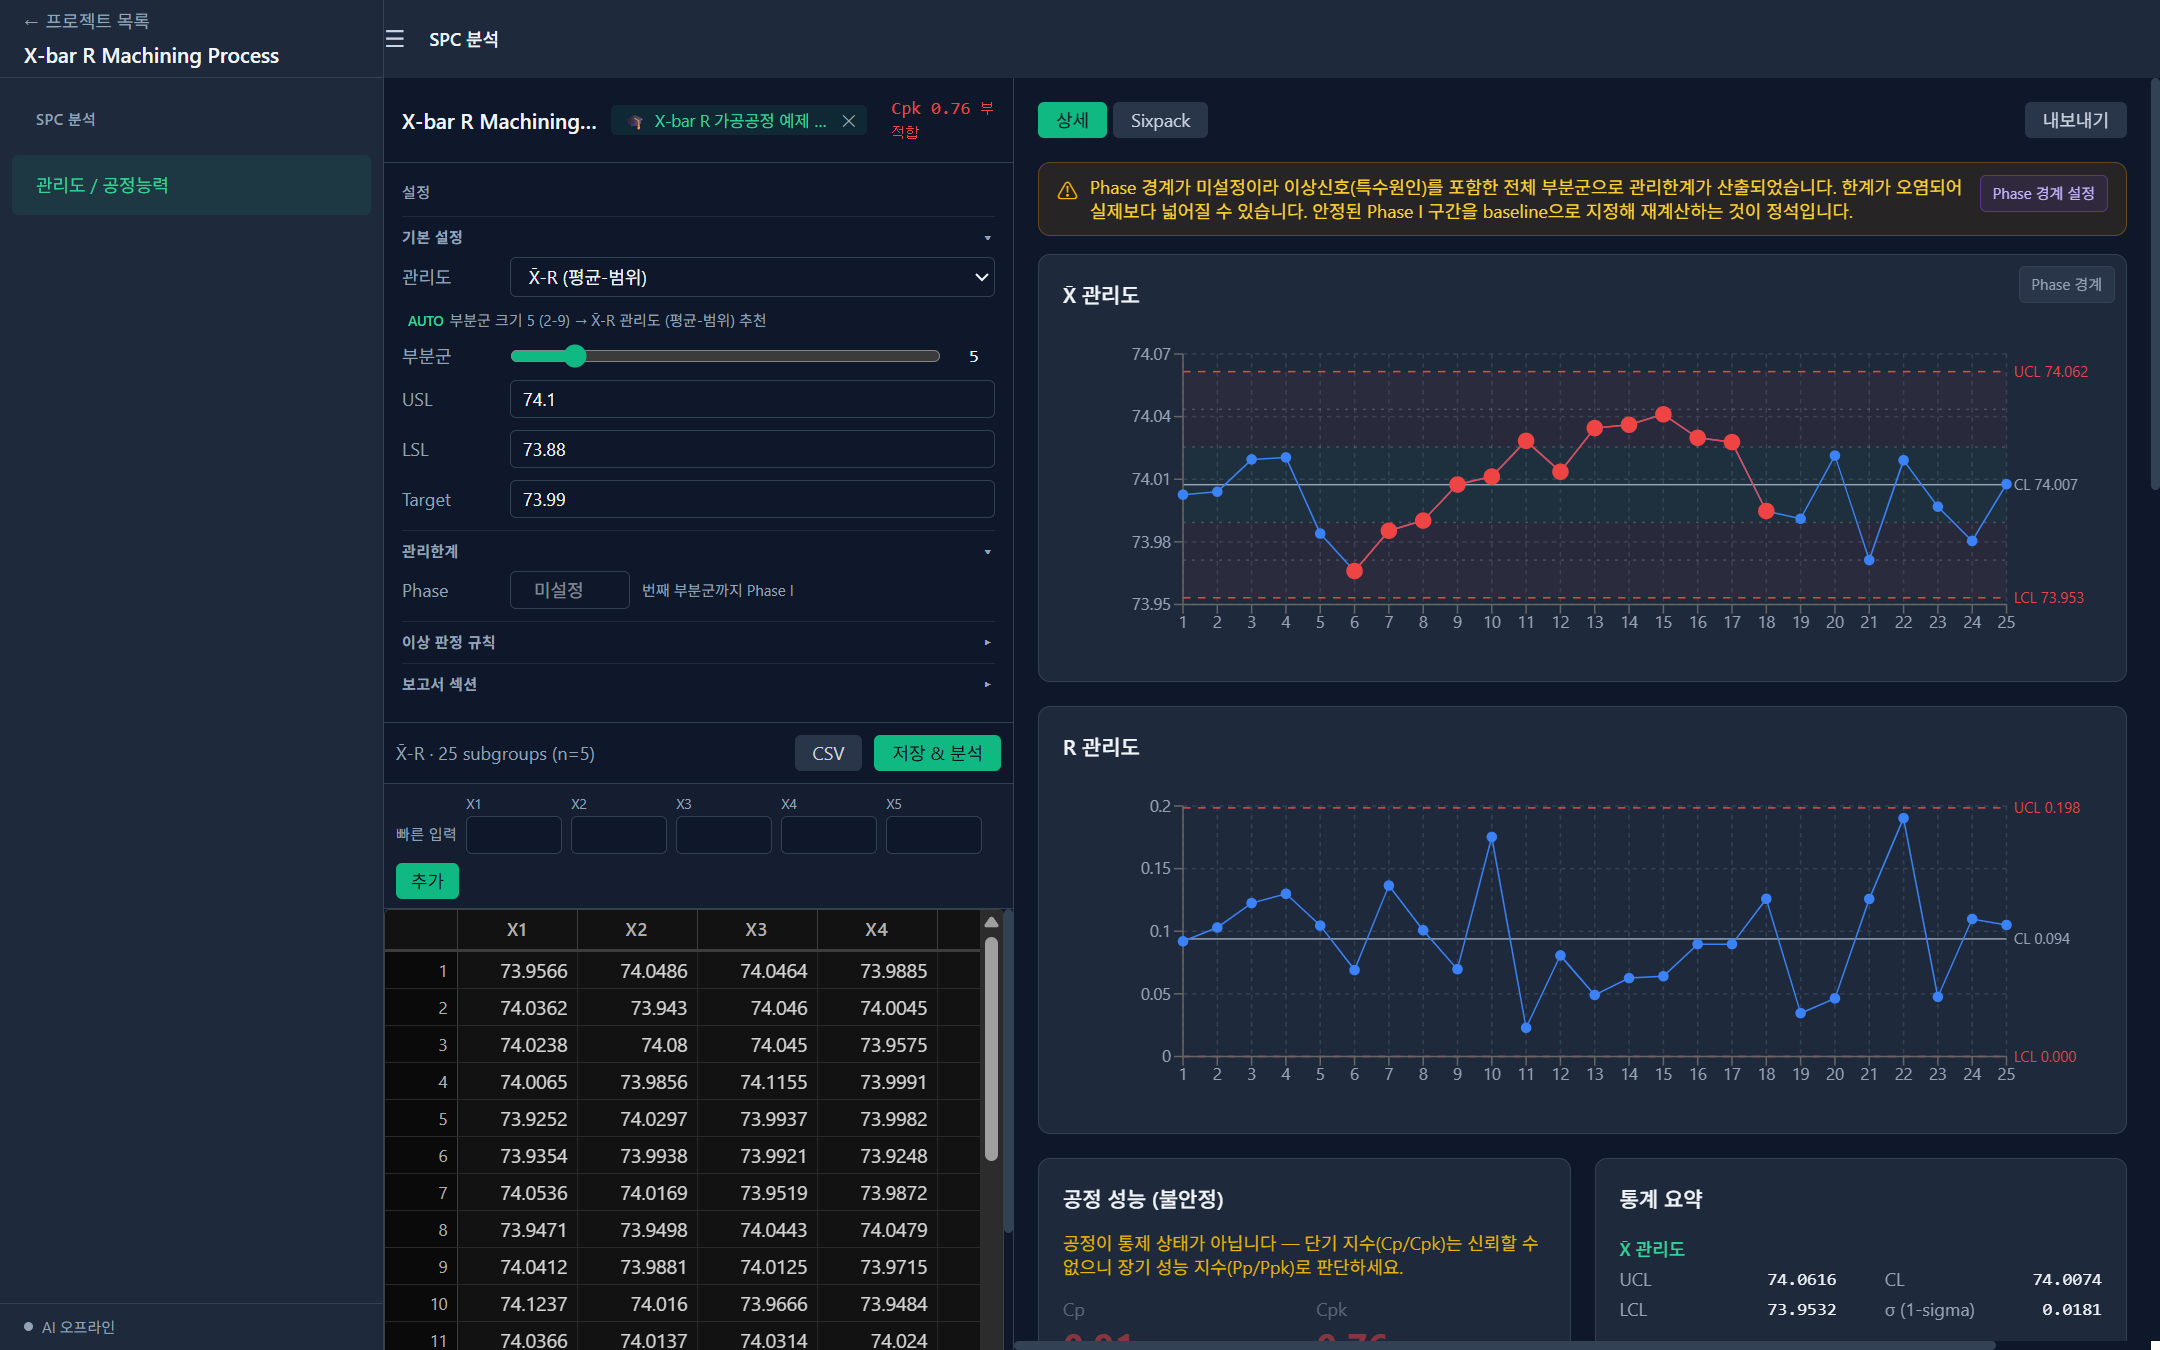
분석 화면은 세 영역으로 나뉩니다. 왼쪽은 설정과 데이터, 오른쪽은 관리도와 분석 결과, 오른쪽 위는 내보내기입니다.
2단계 — 관리도 종류와 규격 확인
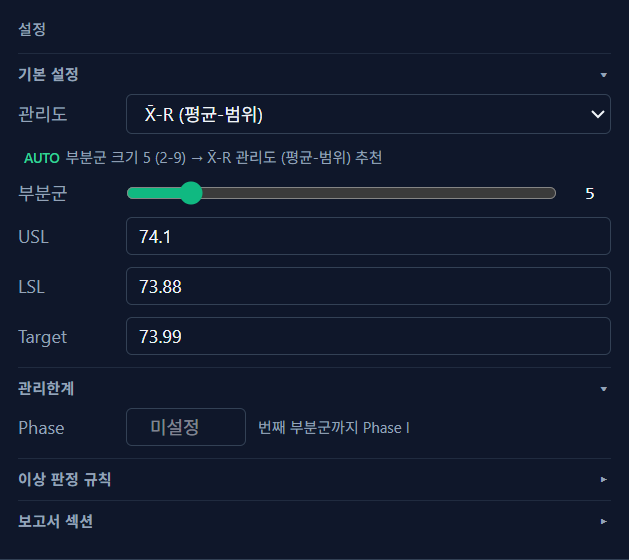
- 관리도: X̄-R. Forge가 부분군 크기를 보고 추천합니다(AUTO 표시). 부분군당 측정값이 2~9개면 X̄-R, 그보다 많으면 X̄-S를 추천합니다. 부분군이 커지면 범위보다 표준편차가 부분군의 정보를 더 충실히 반영하기 때문입니다.
- USL / LSL / Target은 도면 공차입니다. 관리한계에는 영향을 주지 않고 공정능력 지수에만 쓰입니다.
3단계 — 관리한계가 오염되어 있음을 확인
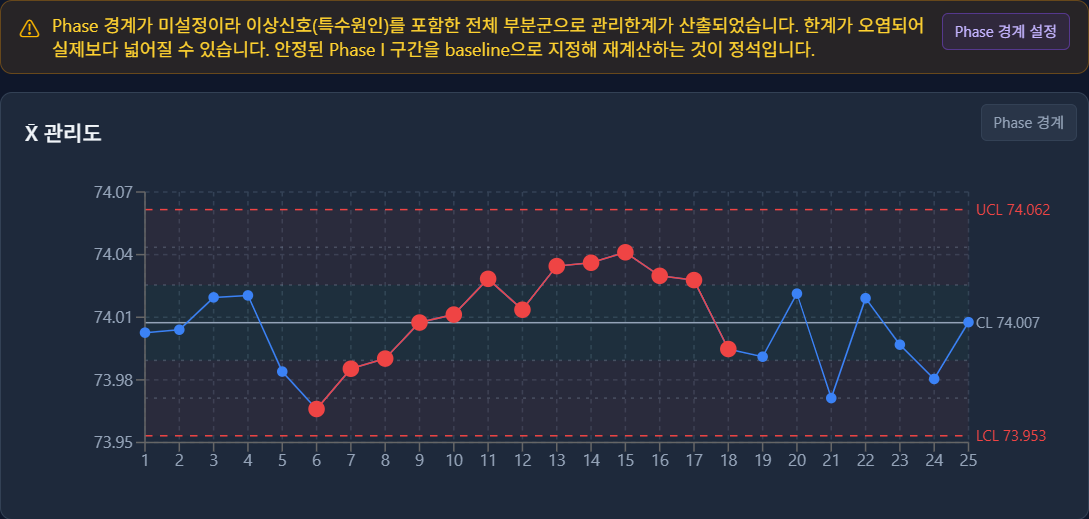
Phase 경계를 정하지 않으면 Forge는 25개 부분군 전체로 관리한계를 계산하고(X̄: UCL 74.062, CL 74.007, LCL 73.953 / R: UCL 0.198, CL 0.094), 관리도 위 경고 배너로 이를 알려 줍니다.
이게 문제인 이유는, 관리한계가 우연 원인만 작용할 때의 공정을 나타내야 하기 때문입니다. 9~17번 부분군은 공구가 마모되는 동안 만들어졌습니다. 이 구간까지 평균에 섞으면 중심선이 드리프트 쪽으로 끌려가고, 결국 드리프트를 드리프트가 섞인 기준으로 판정하게 됩니다.
빨간 점은 규칙 위반에 포함된 부분군입니다. 관리한계를 벗어난 점은 하나도 없다는 데 주목하세요. 여기서 신호는 한 점의 이탈이 아니라 패턴입니다.
4단계 — Phase I 기준 구간 설정
Phase I은 기준으로 받아들이는 구간이고, Phase II는 그 기준에 비추어 판정하는 나머지 구간입니다. 설정 패널의 관리한계 → Phase에 8을 입력합니다. (또는 Phase 경계 설정을 누른 뒤 관리도에서 8번 부분군을 클릭해도 됩니다.)
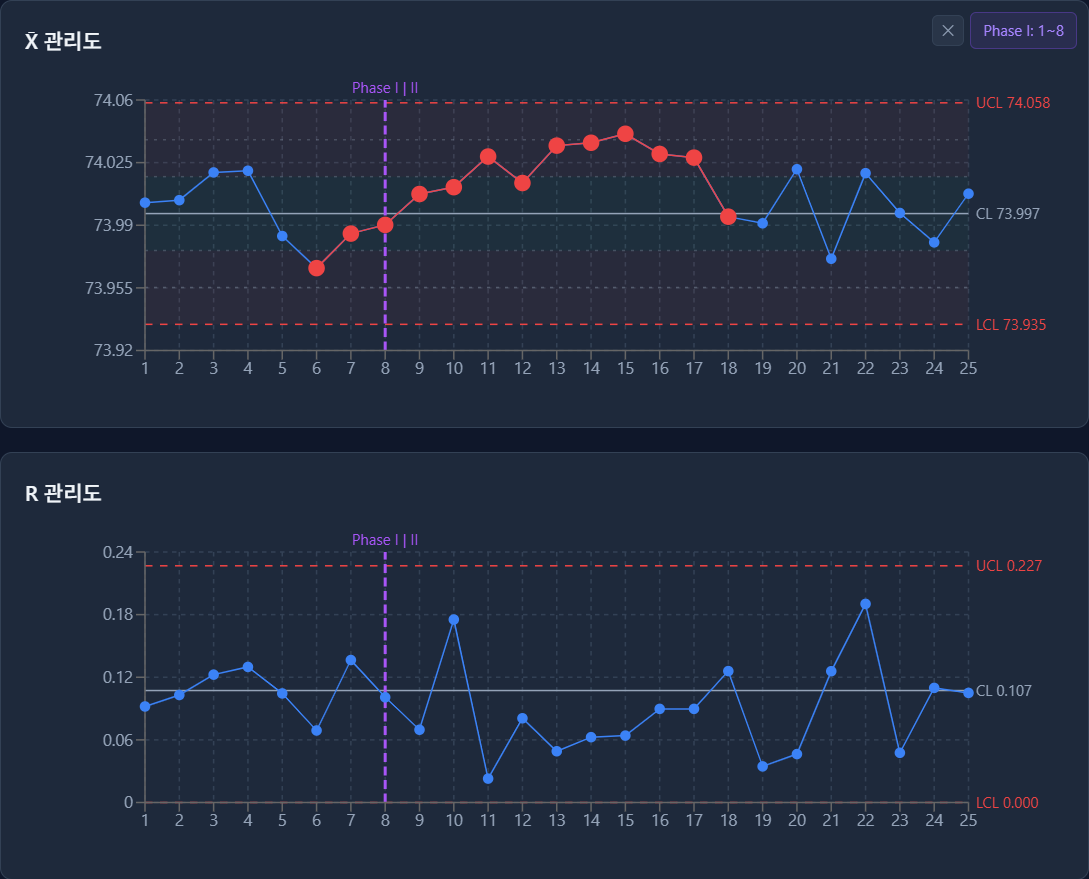
8번 부분군 뒤에 Phase I | II 경계선이 그려지고 Phase I: 1~8이 표시됩니다. 관리한계는 기준 구간만으로 다시 계산됩니다.
| 전체 25개 부분군 | Phase I = 1~8 | |
|---|---|---|
| X̄ UCL / CL / LCL | 74.062 / 74.007 / 73.953 | 74.058 / 73.997 / 73.935 |
| R UCL / CL | 0.198 / 0.094 | 0.227 / 0.107 |
여기서 볼 점은 두 가지입니다.
- 중심선이 내려갔습니다. 드리프트 이전의 공정 수준(73.997)으로 돌아왔습니다.
- 관리한계가 좁아지지는 않았습니다. 앞쪽 8개 부분군의 범위가 조금 더 커서 R 관리도의 한계는 오히려 넓어졌습니다. 기준 구간은 한계를 좁히려고 고르는 것이 아니라, 특수 원인이 없는 구간이기 때문에 고르는 것입니다.
왜 8일까요? 이 템플릿의 시나리오에서 공구 마모는 9번 부분군부터 시작됩니다. 실제 분석에서는 공구 교체, 자재 로트 변경, 셋업 같은 공정 기록으로 경계를 정합니다. 부분군 8개는 짧은 기준 구간이므로, 이렇게 얻은 한계는 잠정값으로 보고 안정 상태 데이터가 더 쌓이면 다시 계산하세요.
5단계 — 이상 신호 해석
아래로 스크롤해 신호 진단 카드를 봅니다.
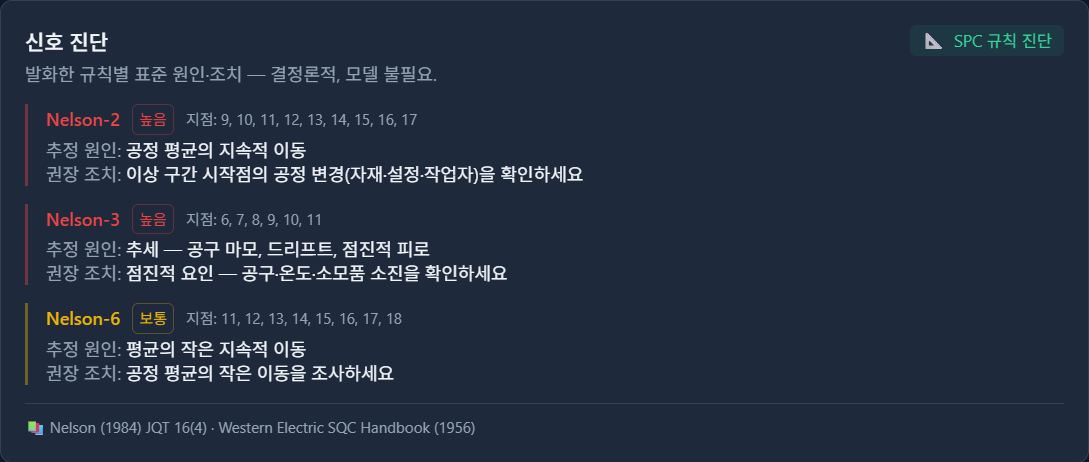
발생한 규칙마다 해당 부분군, 추정 원인, 권장 조치가 표시됩니다.
| 규칙 | 부분군 | 의미 |
|---|---|---|
| Nelson 2 — 9점 연속 중심선 같은 쪽 | 9~17 | 평균이 이동한 채로 유지됨 |
| Nelson 3 — 6점 연속 증가 또는 감소 | 6~11 | 추세: 마모, 드리프트, 온도 |
| Nelson 6 — 5점 중 4점이 같은 쪽 1σ 밖 | 11~18 | 작지만 지속적인 이동 |
함께 읽으면 흐름이 보입니다. 상승 추세(규칙 3)가 높은 수준의 지속(규칙 2, 6)으로 이어지다가 18번 부분군에서 끝납니다. 공구 마모 후 교체의 전형적인 패턴입니다.
추세 신호는 611번 부분군을 하나의 연속 구간으로 묶어 표시합니다. 그것만으로 68번이 이미 관리이탈이었다는 뜻은 아니므로 4단계의 기준 구간을 8까지로 둘 수 있습니다. 다만 기준 구간을 확정하기 전에 공정 기록과 대조해 봐야 할 바로 그런 증거입니다.
통계 요약의 이상 신호는 23건입니다. 이 숫자는 점의 개수가 아니라 규칙 위반 건수입니다. 한 부분군이 두 규칙에 걸리면 두 번 셉니다.
추정 원인과 권장 조치는 규칙별로 정해진 문구이며 AI를 쓰지 않습니다. 로컬 AI 모델이 설치되어 있으면 아래 AI 원인 분석이 같은 신호로 원인 가설을 제안합니다.
6단계 — 공정능력 판정
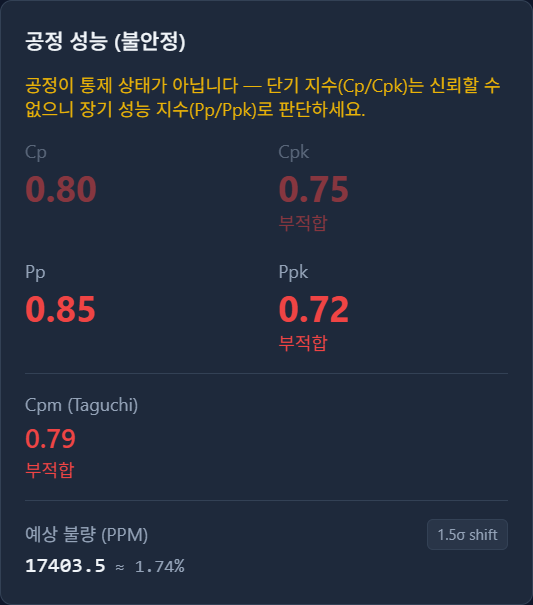
공정이 통제 상태가 아니므로 카드 제목이 공정 성능 (불안정)으로 바뀌고 Cp·Cpk가 흐리게 표시됩니다.
- Cp / Cpk(0.80 / 0.75)는 군내 산포(Phase I 기준 구간의 R̄ / d₂)로 계산합니다. 공정이 안정을 유지한다면 낼 수 있는 능력을 예측하는 값이라, 신호가 있는 동안에는 믿기 어렵습니다.
- Pp / Ppk(0.85 / 0.72)는 측정값 125개 전체의 산포로 계산합니다. 드리프트까지 포함해 공정이 실제로 낸 결과이므로, 불안정한 공정에서는 이쪽이 정직한 수치입니다.
Ppk 0.72는 1보다 작습니다. 공정 평균이 산포에 비해 USL에 너무 가깝다는 뜻입니다. 예상 불량의 17403.5 PPM ≈ 1.74%는 전체 평균과 전체 산포를 갖는 정규분포 중 공차 밖으로 나가는 비율입니다. 1.5σ shift 버튼을 누르면 장기적으로 평균이 1.5σ 더 이동한다고 가정하는 6시그마 방식의 값으로 바뀝니다.
"안정"과 "능력"은 서로 다른 질문입니다. 공구 마모를 잡더라도 군내 산포 기준의 능력(Cp 0.80)이 1에 못 미칩니다. 공차에 비해 산포 자체가 넓다는 뜻입니다.
7단계 — 정규성 가정 확인
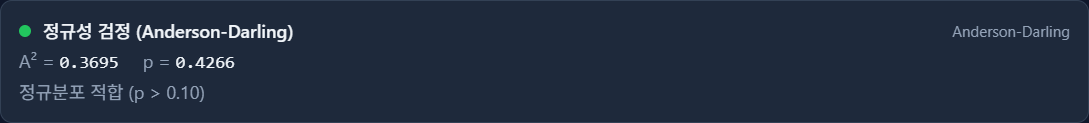
공정능력 지수와 예상 불량률은 산포를 정규분포에 비추어 읽습니다. 예를 들어 3σ 거리가 0.135%를 뜻하는 것은 데이터가 대략 정규분포일 때만 성립합니다. 여기서 Anderson-Darling 검정 결과는 A² = 0.3695, p = 0.4266으로, 정규성을 부정할 근거가 없습니다(p > 0.10). 따라서 지수를 그대로 읽어도 됩니다. 정규성이 기각되면 Forge는 비정규 공정능력 분석 방법을 제시합니다.
8단계 — 결과 내보내기
오른쪽 위 내보내기를 누르면 내보내기 형식을 고를 수 있습니다.
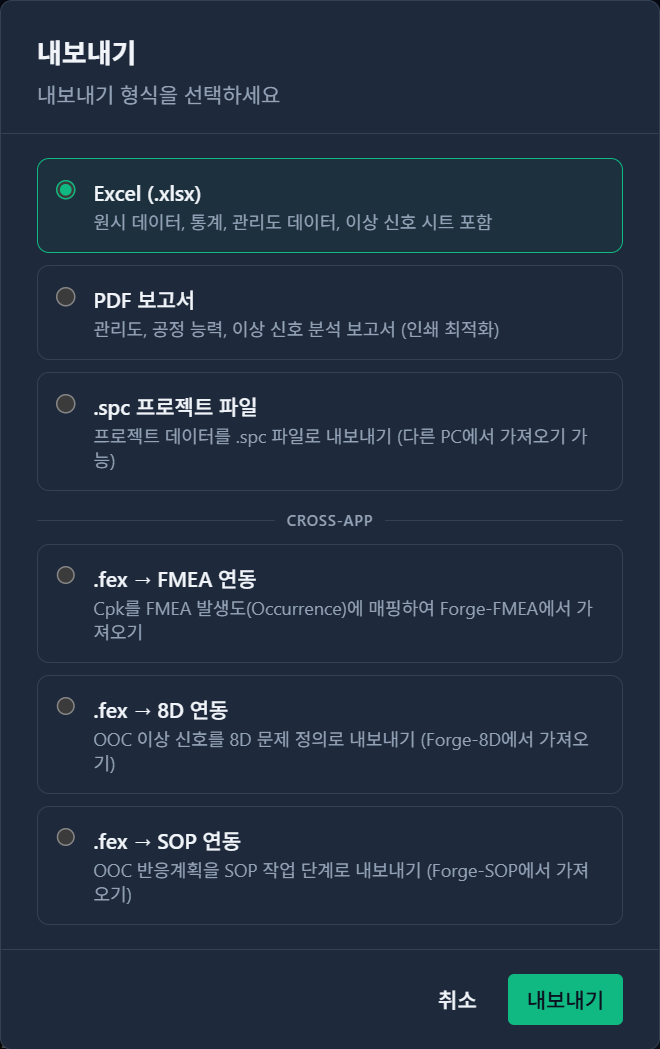
- PDF 보고서 — 관리도, 공정능력, 이상 신호 분석을 공유용으로 정리합니다.
- Excel (.xlsx) — 원시 데이터, 통계, 관리도 데이터, 이상 신호를 시트별로 담습니다.
- .fex → FMEA / 8D / SOP — 다른 Forge 앱으로 결과를 넘깁니다. 공정능력은 FMEA 발생도로, 이상 신호는 8D 문제 정의로, 대응 계획은 SOP 작업 단계로 이어집니다.
정리
- 특수 원인이 섞인 구간으로 계산한 관리한계는 엉뚱한 공정을 설명합니다. 공정 기록을 근거로 Phase I 기준 구간을 정하세요.
- 이상 신호는 한계 밖 한 점만이 아니라 연속·추세 같은 패턴으로도 나타납니다.
- 공정이 불안정한 동안에는 Pp/Ppk로 판정하고, Cp/Cpk는 안정화 후 낼 수 있는 능력으로 읽으세요.
- 안정성과 공정능력은 서로 다른 문제이고, 대책도 다릅니다.
참고문헌
- Montgomery, D. C. Introduction to Statistical Quality Control, 8th ed. Wiley, 2019, ch. 6.
- ISO 7870-2:2023 (Shewhart 관리도).
- AIAG. Statistical Process Control (SPC) Reference Manual, 2nd ed., 2005.
- Nelson, L. S. Journal of Quality Technology 16(4), 1984, pp. 237–239.
- Anderson, T. W., and Darling, D. A. Journal of the American Statistical Association 49(268), 1954.