p 관리도가 절반의 날을 이상으로 표시할 때: 과분산과 Laney p′ 관리도
부분군이 크면 p 관리도의 이항 한계가 너무 좁아져 평범한 날마다의 변동이 한계 밖으로 나갑니다. 과분산이란 무엇인지, Laney p′ 관리도가 σz로 그것을 어떻게 재는지, p 관리도가 20일 중 10일을 표시하고 p′ 관리도는 하루만 표시하는 예제, 그리고 σz가 1보다 작을 때의 의미.
이 페이지 목차
p 관리도는 부분군마다의 불량률을 이항분포에서 나온 관리한계와 비교합니다. 부분군이 수백 개일 때는 의도대로 작동합니다. 부분군이 수만 개가 되면 흔히 작동을 멈춥니다. 점의 절반이 한계 밖으로 나가는데 그날들에 특별한 일은 없었고, 사람들은 관리도를 무시하는 법을 배웁니다.
David Laney는 2002년 Quality Engineering에 이 문제를 쓰고 해법으로 p′ 관리도(«p 프라임»)를 제안했습니다. 이 글은 문제가 어디서 오는지, p′ 관리도가 무엇을 바꾸는지, 그리고 p′ 관리도가 더하는 숫자 하나 σz를 어떻게 읽는지 다룹니다.
이항 한계는 어디서 오는가
부분군 크기 nᵢ, 평균 불량률 p̄일 때 p 관리도의 한계는
UCLᵢ, LCLᵢ = p̄ ± 3 · σₚᵢ, σₚᵢ = √( p̄(1 − p̄) / nᵢ )
σₚᵢ는 모든 부분군이 참 불량률이 정확히 p̄로 같은 공정에서 나왔을 때, 표본추출만으로 생기는 퍼짐입니다. √n에 따라 줄어듭니다. p̄ = 2 %, n = 23,000이면 3σₚᵢ는 약 0.28 %p입니다. 1.73 %–2.29 % 밖의 날은 모두 신호가 됩니다.
그러나 실제 공정은 참 불량률을 날마다 정확히 같게 유지하지 않습니다. 자재 로트, 교대, 셋업, 날씨가 조금씩 움직입니다. 이 날마다의 움직임은 n이 커져도 줄지 않습니다. Laney의 말로는 p 관리도가 "assume that all the variation in the entire process is within-subgroup variation, or sampling variation"이고, 표본이 크면 "the P chart puts the control limits too close together and the data seem to be escaping."
부분군 사이의 변동이 이항 공식이 예측하는 것보다 크면, 데이터가 과분산(overdispersion)되었다고 합니다.
p′ 관리도가 바꾸는 것
Laney의 관리도는 이항 한계의 모양(부분군마다 자기 nᵢ로 폭이 정해짐)을 그대로 두고, 데이터에서 잰 계수 하나를 곱합니다.
- 각 점을 표준화합니다: zᵢ = (pᵢ − p̄) / σₚᵢ. 이항 모형이 전부라면 zᵢ의 표준편차는 1입니다.
- 실제로 얼마나 퍼지는지 연속한 점의 이동범위로 잽니다: σz = MR̄ / 1.128. MR̄는 |zᵢ − zᵢ₋₁|의 평균이고, 1.128은 크기 2인 범위의 d₂ 상수입니다.
- 그 계수만큼 한계를 넓힙니다(또는 좁힙니다): UCLᵢ, LCLᵢ = p̄ ± 3 · σₚᵢ · σz.
σz는 SPC for Excel의 해설 표현으로 "the relative amount of process variation not explained by the binomial assumption alone"입니다. σz = 1이면 보통의 p 관리도와 같습니다. σz = 3이면 부분군들이 표본추출만으로 설명되는 것보다 세 배 더 퍼진다는 뜻입니다.
이동범위는 개별값(I-MR) 관리도가 쓰는 것과 같은 추정량입니다. 그래서 p′ 관리도는 부분군을 개별 측정값의 연속처럼 다루면서도, 큰 부분군에는 작은 부분군보다 좁은 한계를 줍니다.
예제: 신호 10개가 1개로
대량 생산 라인의 최종 검사 20일치, 하루 20,000~30,000개입니다. 데이터는 합성입니다. 날마다의 참 불량률은 2 % 주위에서 표준편차 0.22 %p로 움직이고, 15일째에는 참 불량률을 3.2 %로 올렸습니다 — 진짜 특수원인 하나입니다.
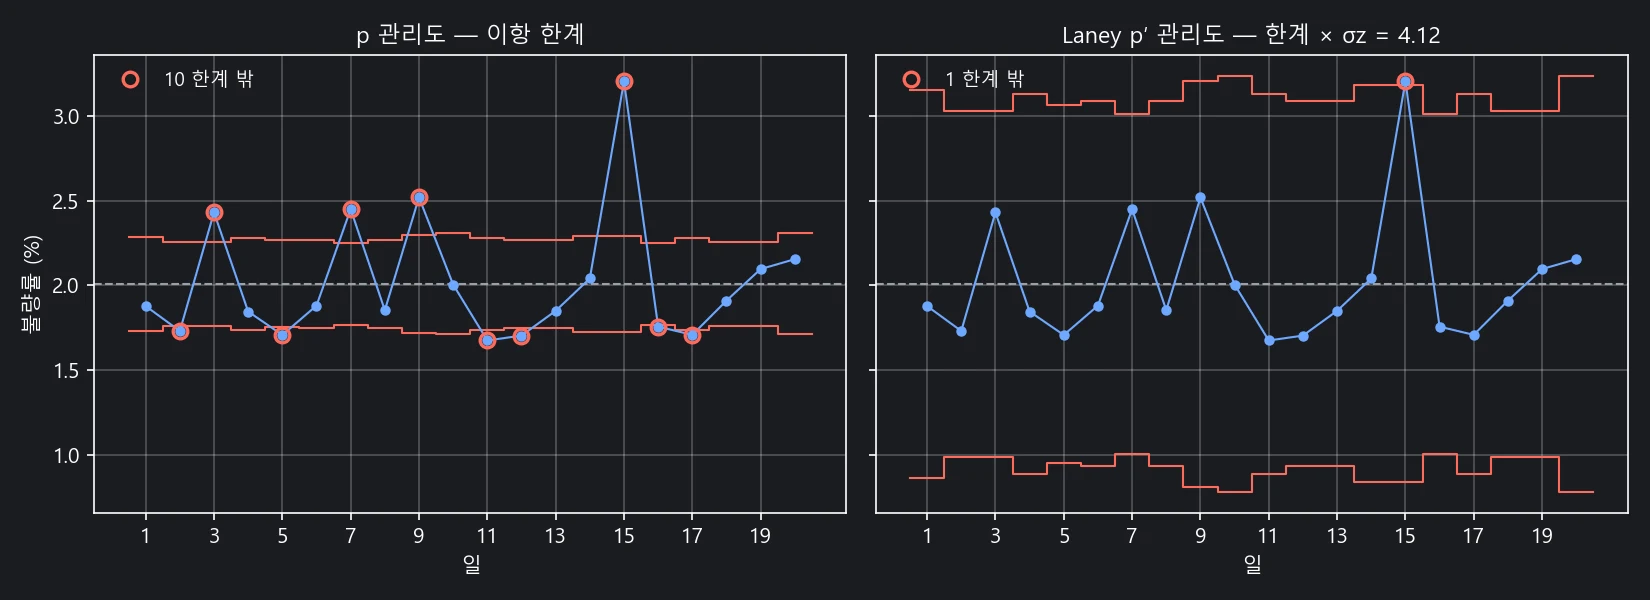
- p 관리도(이항 한계): 20일 중 10일이 한계 밖입니다 — 2, 3, 5, 7, 9, 11, 12, 15, 16, 17일째. 열 개 중 아홉은 평범한 날마다의 변동입니다.
- p′ 관리도: σz = 4.12. 한계가 4.12배 넓어지고, 한계 밖은 15일째 하나뿐입니다 — 상한 3.18 %에 대해 3.20 %.
15일째는 한계를 간신히 넘었고, 그 이유의 일부는 15일째 자신입니다. 그 앞뒤의 이동범위 두 개가 계열 전체에서 가장 큽니다(12.3과 15.8). 이 둘을 빼면 σz는 4.12가 아니라 3.15입니다. 큰 특수원인은 한계를 만드는 σz를 부풀리므로, p′ 관리도는 바로 그 점에 대해 보수적입니다. 원인을 찾아 없앴다면, 다음 기간의 한계는 그 점을 뺀 데이터로 다시 잡아야 합니다.
숫자를 재현할 수 있도록 데이터를 싣습니다(n = 검사 수, d = 불량 수).
| 일 | n | d | 일 | n | d | |
|---|---|---|---|---|---|---|
| 1 | 23,000 | 432 | 11 | 24,000 | 402 | |
| 2 | 29,000 | 502 | 12 | 26,000 | 443 | |
| 3 | 29,000 | 705 | 13 | 26,000 | 481 | |
| 4 | 24,000 | 443 | 14 | 22,000 | 449 | |
| 5 | 27,000 | 461 | 15 | 22,000 | 705 | |
| 6 | 26,000 | 489 | 16 | 30,000 | 527 | |
| 7 | 30,000 | 735 | 17 | 24,000 | 410 | |
| 8 | 26,000 | 482 | 18 | 29,000 | 554 | |
| 9 | 21,000 | 529 | 19 | 29,000 | 608 | |
| 10 | 20,000 | 401 | 20 | 20,000 | 431 |
합계 507,000개 중 불량 10,189개: p̄ = 2.010 %.
σz가 1보다 작을 때
σz가 1보다 작게 나올 수도 있습니다. 부분군들이 표본추출만으로 설명되는 것보다 덜 퍼진다는 뜻입니다. 이때 p′ 관리도는 한계를 좁히고, 보통의 p 관리도에서는 신호가 아닌 점이 p′ 관리도에서는 신호가 될 수 있습니다.
과소분산은 유난히 안정된 공정의 표시가 아닙니다. 이항 표본추출은 무작위 표본 사이에서 불량률이 퍼지는 정도에 바닥을 정하고, 그 바닥보다 덜 퍼지는 데이터는 대개 무작위 표본에서 나오지 않았습니다. 층화 표본추출(부분군마다 같은 원천을 같은 비율로 일부러 섞음)과 자기상관(연속한 부분군이 부품이나 자재를 공유함)이 흔한 이유입니다. 좁아진 관리도의 신호를 공정 변화로 다루기 전에 부분군을 어떻게 뽑았는지 확인하세요.
언제 쓰는가
p′ 관리도를 쓰지 말아야 할 조건이 있느냐는 질문에 Laney의 답은 "No. Categorically, positively, no."였습니다. σz ≈ 1이면 p 관리도와 같은 한계가 나오므로 이항 모형이 맞을 때 잃는 것이 없다는 것이 그 이유입니다. "Even if Sigma Z is 1.01, I'd still rather use the P' chart!"
실무상의 한계 두 가지:
- σz는 이동범위로 추정하므로 시간 순서의 계열이 필요하고, 부분군이 아주 적으면 거친 추정입니다.
- p′ 관리도는 한계를 바로잡을 뿐, 남는 변동을 설명하지 않습니다. σz = 4는 그 자체로 발견입니다. 무언가가 불량률을 날마다 표본추출보다 훨씬 크게 움직이고 있고, 그것이 무엇인지 찾는 일이 관리도보다 값질 수 있습니다.
Forge SPC에서 해 보기
Forge SPC에서 부분군이 셋 이상인 p 관리도는 Laney p′ 관리도로 그려집니다. 차트에는 잰 σz와 함께 Laney P′ 배지가 붙고, 통계 표·PDF 보고서·Excel 내보내기가 같은 한계와 같은 σz를 적습니다 — 점을 판정한 한계가 모든 화면에 적힌 한계입니다. σz가 1보다 작으면 차트 화면·보고서·Excel이 한계를 좁혔다는 것과 표본이 무작위가 아닐 수 있다는 것을 알립니다.
동봉 프로젝트 두 개가 양쪽 방향을 보여 줍니다. P-Chart PCB SMT 불량률 예제 (Laney P′)는 과분산(σz ≈ 2.25, 오전·오후 교대의 체계적 차이)이고, 도금 불량 예제는 과소분산(σz ≈ 0.53)입니다.
참고문헌
- D. B. Laney, "Improved control charts for attributes", Quality Engineering, 14(4), 2002, pp. 531–537, doi:10.1081/QEN-120003555.
- Minitab Blog Editor, "On the Charts: A Conversation with David Laney", Minitab Blog, 2011년 10월 4일.
- SPC for Excel, "Laney p' Control Chart"(지식 베이스 글).
- ISO 7870-2:2023, Control charts — Part 2: Shewhart control charts — 부분군 크기마다 한계를 두는 p 관리도.